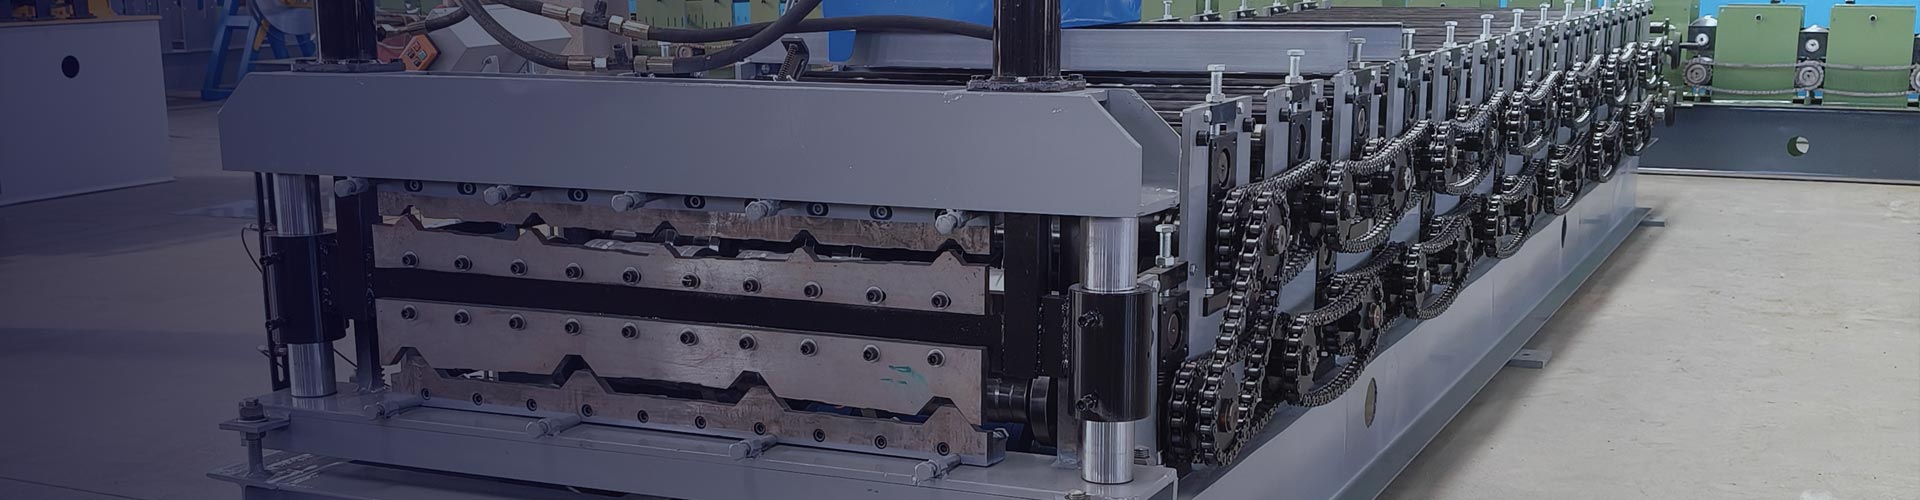
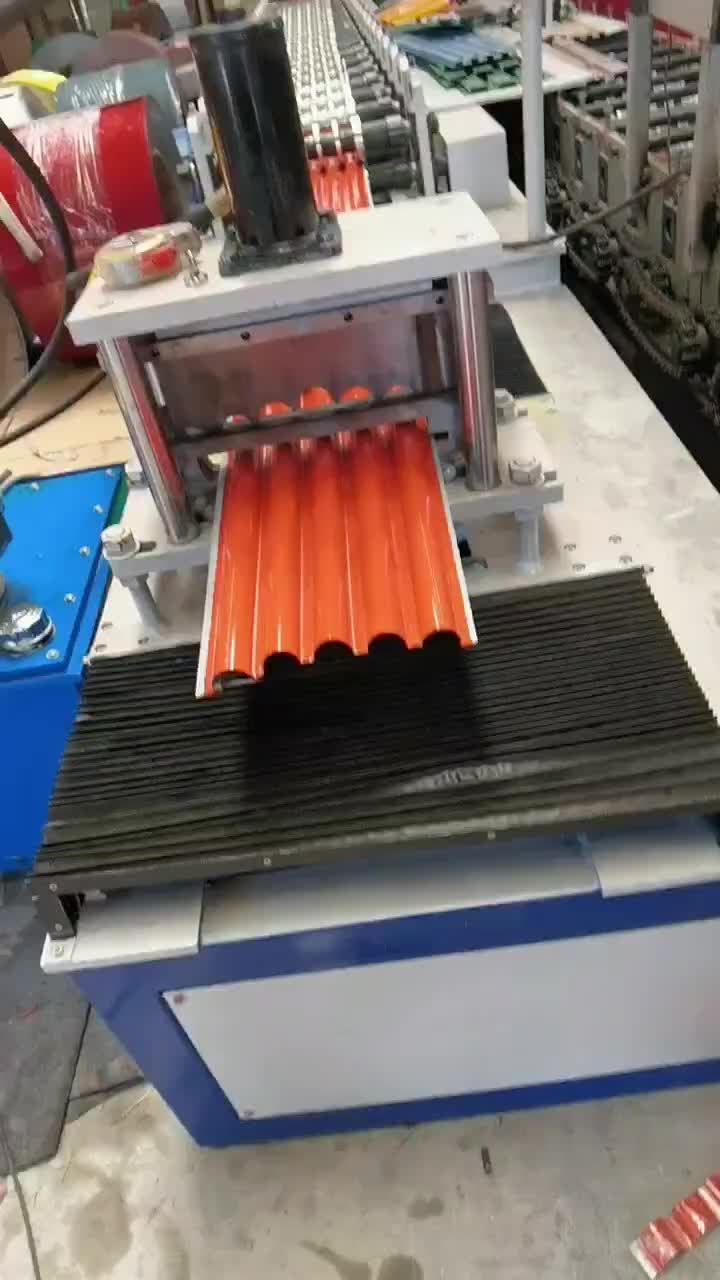
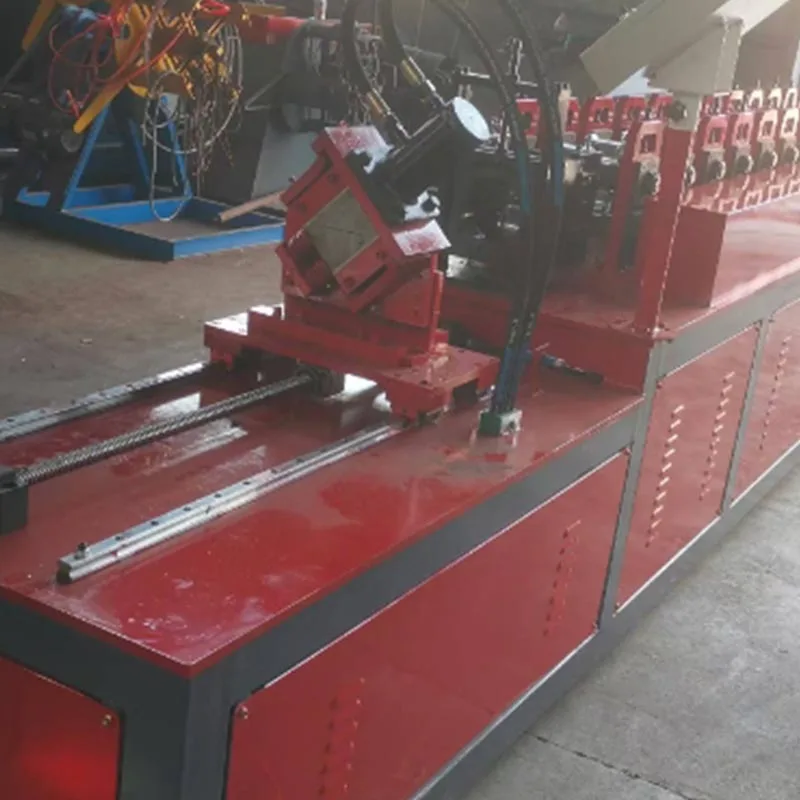
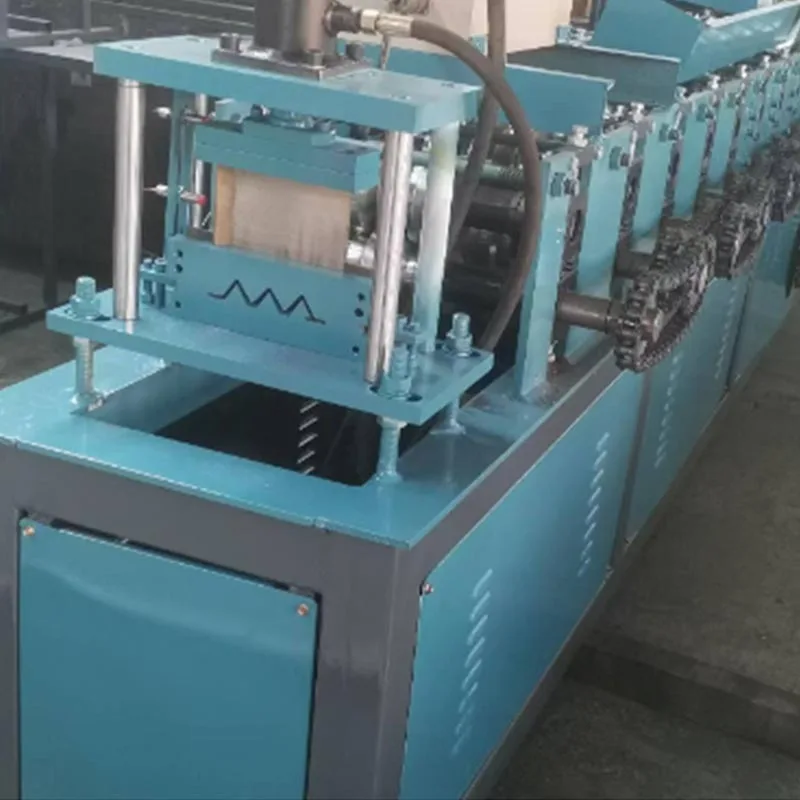
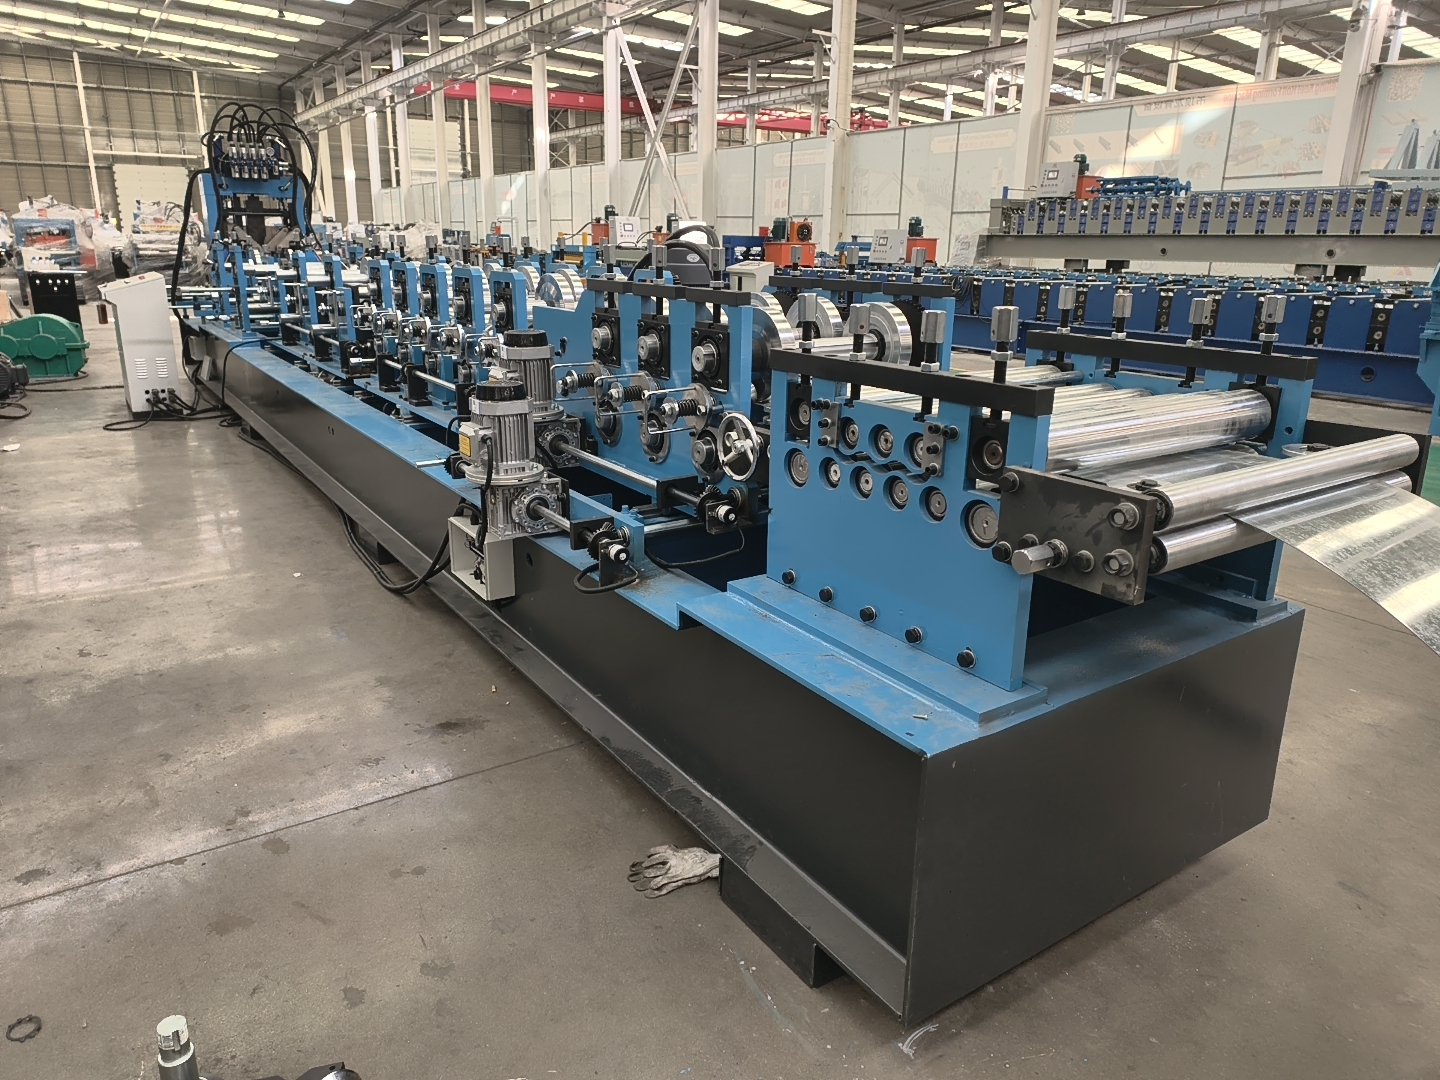
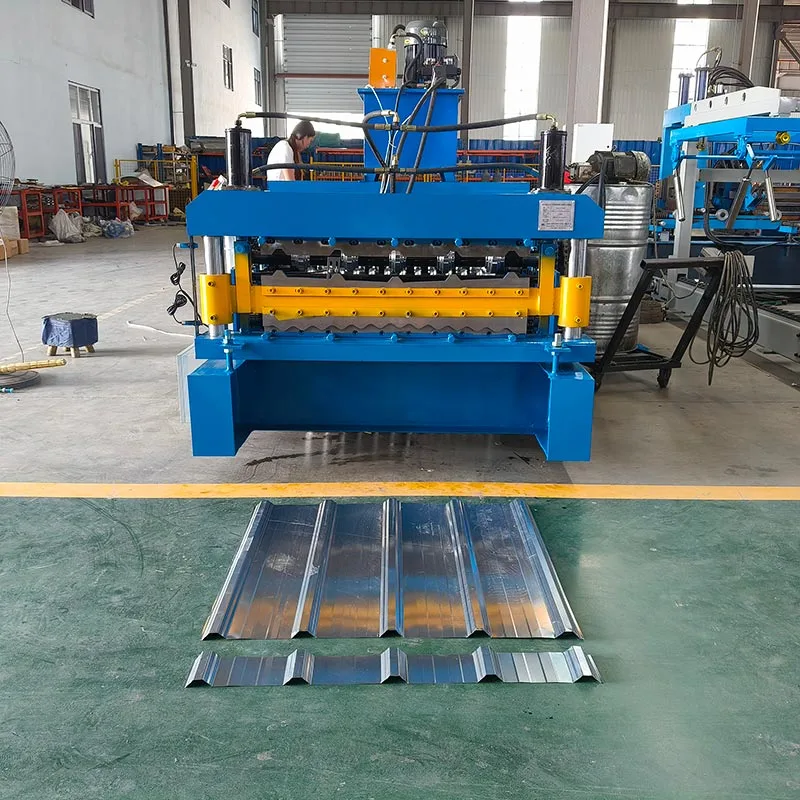
دستگاه رول فرمینگ بدون توقف سروو برای پانل های دیواری بزرگ تولید شده توسط شرکت بازرگانی بین المللی Parfu، یک قطعه پیشرفته از تجهیزات صنعتی است. این به طور خاص برای تولید مداوم پانل های ساختمانی طراحی شده است. این پانل ها معمولاً به عنوان "پانل های دیوار بزرگ" یا "پانل های موج دار طولی" شناخته می شوند.
این دستگاه نشان دهنده یک جهش بزرگ در فناوری شکل دهی رول است. ماشین های سنتی باید برای برش هر پانل متوقف شوند. این
دستگاه رول فرمینگ بدون توقف سروو این کار را نمی کند. این سیستم های سروو را برای انجام برش و سایر اقدامات یکپارچه می کند
بدون توقف خط تولید نتیجه افزایش چشمگیر راندمان، صرفه جویی در مواد و محصول است
کیفیت
ماشین سنگ بنای مدرن و خودکار تولید مصالح ساختمانی است.
سناریوهای کاربردی
این دستگاه رول فرمینگ بدون توقف سروو همه کاره است. در صنایع مختلف که نیاز به طولانی مدت دارند استفاده می شود
پانل های فلزی با طول سفارشی
این پانلها که بیش از استحکام و مقاومت در برابر آب و هوا ارزش دارند، ظاهری مدرن نیز ارائه میدهند
آنها یک راه حل کامل برای ساخت و ساز ساختمان هستند.
انبارها و کارخانجات صنعتی: انبارها و کارخانجات صنعتی از مزایای بزرگ و بدون وقفه بهره مند می شوند.
سطوح سقف و دیوار. دستگاه پانل های بلند تولید می کند. این امر اتصالات در محل و نقاط نشت احتمالی را کاهش می دهد.
امکانات ذخیره سازی سرد: پانل ها را می توان با هسته های عایق تولید کرد. طول های پیوسته برای آن بسیار مهم است
حفظ راندمان حرارتی
ساختمانهای کشاورزی: مانند انبارها و انبارها. دوام و مقرون به صرفه بودن این پانل ها باعث می شود
آنها ایده آل
روکش داخلی و خارجی تزئینی: نمایه پانل را می توان سفارشی کرد. این امکان ایجاد معماری منحصر به فرد را فراهم می کند
طرح ها
پارامترهای استاندارد
مواد تولید: فولاد گالوانیزه، آلومینیوم یا کویل های فولادی با پوشش رنگی.
ضخامت مواد: دستگاه مواد را از 0.3 میلی متر تا 0.8 میلی متر پردازش می کند.
وزن کویل: تا 5000 کیلوگرم (یا بیشتر)، مشروط به ظرفیت دیکویل.
عرض پانل: 800 میلی متر تا 1000 میلی متر (عرض شکل نهایی).
سرعت تولید: 15 - 45 متر در دقیقه.
طول برش: قابل برنامه ریزی از 1 متر تا بیش از 12 متر. حالت پیوسته نیز موجود است.
مجموع مصرف برق بین 20 تا 40 کیلو وات است. مقدار دقیق به اندازه و پیکربندی دستگاه بستگی دارد.
سیستم کنترل: از یک PLC با صفحه نمایش لمسی HMI برای کار استفاده می کند.
سیستم محرک: کاتر و فیدر توسط موتورهای سروو AC با کارایی بالا تغذیه می شوند.
مزایای کلیدی
Servo Non-Stop Roll Forming Machine پیشرفتی است که بازی را تغییر می دهد. از رول فرمینگ معمولی بهتر عمل می کند
از هر جهت این یک راه هوشمندتر برای تولید است.
الف. راندمان بالا و برش صفر
این مزیت اصلی است. دستگاه برای برش پانل متوقف نمی شود. سیستم برش مبتنی بر سروو هماهنگ می شود
سرعت آن با پانل متحرک یک برش تمیز ایجاد می کند. سپس به سرعت به موقعیت شروع برای بعدی باز می گردد
چرخه این فرآیند بدون توقف، خرابی های انباشته شده را از بین می برد. به طور قابل توجهی تولید کلی را افزایش می دهد.
ب. صرفه جویی در مواد استثنایی
ماشینهای سنتی معمولاً برای هر پانل یک بخش «سرب ورودی» و «سرب خروجی» دارند. این مواد هدر رفته است. را
سیستم بدون توقف امکان الگوهای برش بهینه را فراهم می کند. پانل ها را می توان با کمترین فاصله بین آنها برش داد. قطع می کند
مواد ضایعاتی تقریباً هیچ. نتیجه صرفه جویی در هزینه ها، به ویژه برای تولید با حجم بالا است.
ج. کیفیت محصول برتر
یک فرآیند شکل دهی ثابت و بدون وقفه، محصولی سازگارتر ایجاد می کند. تغییرات سرعت یا وجود ندارد
میکرو استاپ ها این منجر به پانل هایی با مشخصات یکنواخت و هندسه دقیق می شود. مکانیسم سروو برش
یک برش تمیز و بدون سوراخ ایجاد می کند. لبه های پانل صاف و بدون تغییر شکل هستند.
د. انعطاف پذیری و تغییر سریع
تمام تنظیمات پانل به عنوان دستور العمل های دیجیتال در PLC ذخیره می شوند. اپراتورها محصولات را با یک ضربه روی کاربر پسند تغییر می دهند
صفحه نمایش لمسی سپس دستگاه بقیه را کنترل می کند و هر تنظیمات را به صورت خودکار پیکربندی می کند. این امر زمان نصب را تا حد زیادی کاهش می دهد. آن را
برای تولید دسته ای کوچک ایده آل است.
E. کاهش هزینه های عملیاتی
راندمان بالاتر به معنای تولید پانل های بیشتر در هر شیفت است. مصرف انرژی کمتری در هر پانل به دست می آید. کمتر
ضایعات مواد باعث کاهش هزینه های مواد خام می شود. اتوماسیون همچنین نیروی کار مورد نیاز را کاهش می دهد. اغلب، یک اپراتور می تواند
کل خط را مدیریت کنید
F. افزایش ایمنی
ایمنی در طراحی اساسی است. محافظ کامل و اتوماسیون قرار گرفتن در معرض قطعات متحرک را محدود می کند. سیستم نیز
شامل چندین محافظ، مانند دکمه های توقف اضطراری و سنسورهای ایمنی، برای محافظت کامل.
توضیحات دقیق ماشین و اجزای سازنده
دستگاه کامل سروو بدون توقف رول فرمینگ یک سیستم یکپارچه از اجزای کلیدی است که به طور یکپارچه با هم کار می کنند.
1. دیکویلر (بازکن)
این نقطه شروع است. سیم پیچ بزرگ فلزی را نگه می دارد. دارای یک سنبه موتوری برای انبساط و گرفتن آن است
سیم پیچ یک سیستم ترمز کشش عقب را فراهم می کند. این کشش برای باز کردن صاف و پایدار بسیار مهم است. بعضی ها
دیکویلرها اتوماتیک هستند. آنها می توانند دم یک سیم پیچ را به سیم پیچ بعدی جوش دهند. این اجازه می دهد تا واقعاً بدون توقف
تولید
2. واحد تغذیه و تسطیح
نوار فلزی از سیم پیچ اغلب کمی خمیده است. این واحد آن را صاف می کند. از مجموعه ای از تسطیح تشکیل شده است
رول ها آنها هر مجموعه سیم پیچ یا کمان پولادی را حذف می کنند. این یک نوار کاملاً مسطح را برای رولساز تضمین میکند. این
صاف بودن برای تولید یک نمایه با کیفیت بالا و دقیق ضروری است.
3. واحد پیش پانچینگ مبتنی بر سروو (اختیاری)
این یک ماژول الحاقی است که زمانی نصب میشود که پانلها به سوراخها یا بریدگیهای از پیش پانچ شده نیاز داشته باشند. برای مثال، سوراخهایی برای
پیچ یا تهویه سیستم سروو پانچ را با نوار متحرک هماهنگ می کند. مشت زدن را انجام می دهد
عملیات در پرواز دقت بالایی دارد.
4. Roll Forming Machine
این قلب خط تولید است. این شامل یک سری استند است. هر پایه دارای یک جفت رول (یک رول بالا) است
و یک رول پایین). رول ها با ماشینکاری دقیق از فولاد درجه بالا ساخته شده اند. نوار از هر کدام می گذرد
ایستادگی متوالی در هر ایستگاه، رول ها به تدریج فلز را خم می کنند. آنها به تدریج آخرین "Great" را تشکیل می دهند
نمایه دیوار. تعداد استندها به پیچیدگی نمایه بستگی دارد. یک ماشین معمولی ممکن است 18 تا 25 شکل گیری داشته باشد
ایستگاه ها
5. سیستم برش بدون توقف سروو
این جزء تعیین کننده دستگاه سروو بدون توقف رول فرمینگ است.
سروو موتور: قدرت حرکت کاتر را فراهم می کند. با دقت فوق العاده توسط PLC کنترل می شود.
مونتاژ برش پرنده: این مکانیسم برش فیزیکی است. این می تواند یک برش چرخشی یا یک برش گیوتین باشد. آن را
بر روی یک راهنمای خطی قوی نصب شده است.
فرآیند: PLC سرعت پانل را در زمان واقعی نظارت می کند. پس از رسیدن به طول هدف، سیگنالی را به آن ارسال می کند
سروو موتور در این سیگنال، مجموعه کاتر بلافاصله فعال شده و برای برش دقیق شتاب می گیرد. مطابقت دارد
سرعت آن دقیقاً با پانل متحرک است. کاتر در حالی که هماهنگ است، برش را انجام می دهد. بعد از هر برش، کاتر
در یک لحظه جمع می شود و به موقعیت اصلی خود باز می گردد. کل چرخه در یک چشم به هم زدن به پایان می رسد.
6. نقاله خروجی و سیستم انباشته
پس از برش، پانل تمام شده در امتداد یک نوار نقاله خروجی حرکت می کند. سپس یک سیستم انباشته خودکار، آن را جمع آوری می کند
پانل ها در انتها آنها را شمارش می کند و بسته های منظم و منظمی را تشکیل می دهد و آنها را برای بسته شدن و حمل و نقل آماده می کند.
7. سیستم کنترل (PLC و HMI)
PLC مغز دستگاه است. همه اجزا را هماهنگ می کند. رابط انسان و ماشین (HMI) لمسی است
صفحه نمایش این به اپراتور اجازه می دهد تا دستورات را وارد کند. اپراتور می تواند طول پانل مورد نظر، سرعت تولید،
و کمیت صفحه نمایش داده های زمان واقعی را نشان می دهد. تعداد تولید، سرعت دستگاه و هر گونه هشدار خطا را نشان می دهد.
گردش کار تولید
کل فرآیند، از سیم پیچ تا پانل تمام شده، یک جریان مداوم و خودکار است.
مرحله 1: بارگیری کویل
یک اپراتور یک سیم پیچ فولادی را با استفاده از جرثقیل روی دیکویلر بار می کند. سپس سنبه منبسط می شود تا سیم پیچ را به طور ایمن قفل کند
در محل در مرحله بعد، انتهای پیشرو نوار به صورت دستی وارد واحد تراز می شود.
مرحله 2: Threading و Setup
ابتدا نوار را از میان رول های تراز کننده عبور دهید. سپس آن را از طریق واحد پیش پانچ (در صورت مجهز بودن) هدایت کنید.
در نهایت، آن را به اولین پایه رول فرم دهنده وارد کنید. اپراتور دستور محصول را در HMI انتخاب می کند.
مرحله 3: چرخه شکل دهی و برش
موتور محرک اصلی رول فکتور روشن می شود. نوار شروع به حرکت می کند. از هر پایه تشکیل دهنده عبور می کند. را
نمایه به تدریج شکل می گیرد. پانل کاملاً شکل گرفته از آخرین پایه بیرون می آید. PLC پنل را ردیابی می کند
طول. در لحظه دقیق، برش پرنده سروو را فعال می کند. کاتر همگام، برش و تنظیم مجدد می شود. این
چرخه برای هر پانل تکرار می شود.
مرحله 4: خروجی و انباشته
پانل های برش خورده از نوار نقاله عبور می کنند. آنها به پشته ساز خودکار می رسند. استاکر پانل های تمام شده را می شمارد
و آنها را به صورت پشته های منظم در می آورد. ممکن است از یک فشار دهنده یا یک میز بالابر برای ایجاد پشته های پایدار استفاده کند.
مرحله 5: نظارت و کنترل کیفیت
اپراتور فرآیند را از طریق HMI نظارت می کند. آنها بررسی های دوره ای را روی چند پانل اول انجام می دهند. اندازه گیری می کنند
طول و شکل پروفیل را بررسی کنید. اتوماسیون تضمین می کند که هر پانل بعدی یکسان است.
مرحله 6: تعویض سیم پیچ (نیمه خودکار)
برای اطمینان از انتقال صاف، ماشین زمانی که سیم پیچ تقریباً تمام می شود کند می شود. ممکن است زنگ هشدار به صدا درآید. را
اپراتور سیم پیچ بعدی را آماده می کند. در خط نیمه اتوماتیک، دستگاه برای مدت کوتاهی متوقف می شود. اپراتور جدید را جوش می دهد
سیم پیچ به قدیمی. سپس تولید از سر گرفته می شود. در خط تمام اتوماتیک با ماشین کویل و جوشکار، این فرآیند
بدون هیچ توقفی اتفاق می افتد
این دستگاه رول فرمینگ بدون توقف سروو نیاز به توقف برای برش را از بین می برد - یک شر ضروری در سنتی
رول فرمینگ فناوری سروو یکپارچه آن عملکرد مداوم را امکان پذیر می کند. نتیجه فرآیندی با سرعت بالا است که
ضایعات را به شدت کاهش می دهد.
مزایای ملموسی را ارائه می دهد. اینها شامل خروجی بالاتر، هزینه های عملیاتی کمتر و ثبات محصول برتر است.
برای هر سازنده پانل های فلزی با دهانه بلند، این دستگاه فقط یک ارتقاء نیست. دگرگون کننده است
سرمایه گذاری این رقابت را در یک بازار تقاضا تضمین می کند. این استاندارد جدید برای کیفیت و بهره وری در
صنعت مصالح ساختمانی
برای به دست آوردن اطلاعات قیمت و پروژه ماشین آلات رول فرمینگ، ساندویچ پانل، لوازم جانبی ماشین رول فرمینگ، استعلام به Parfu ارسال کنید. ما پاسخگویی را ظرف 24 ساعت تضمین می کنیم.
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید. سیاست حفظ حریم خصوصی