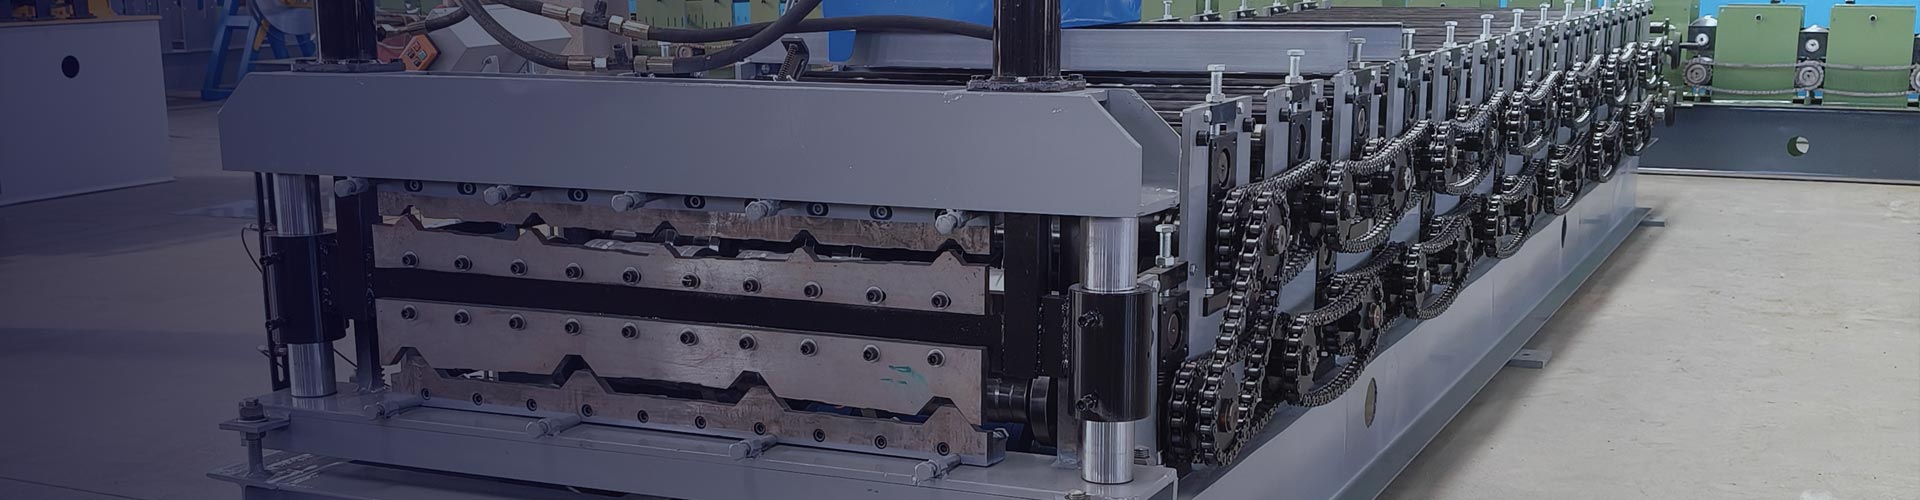
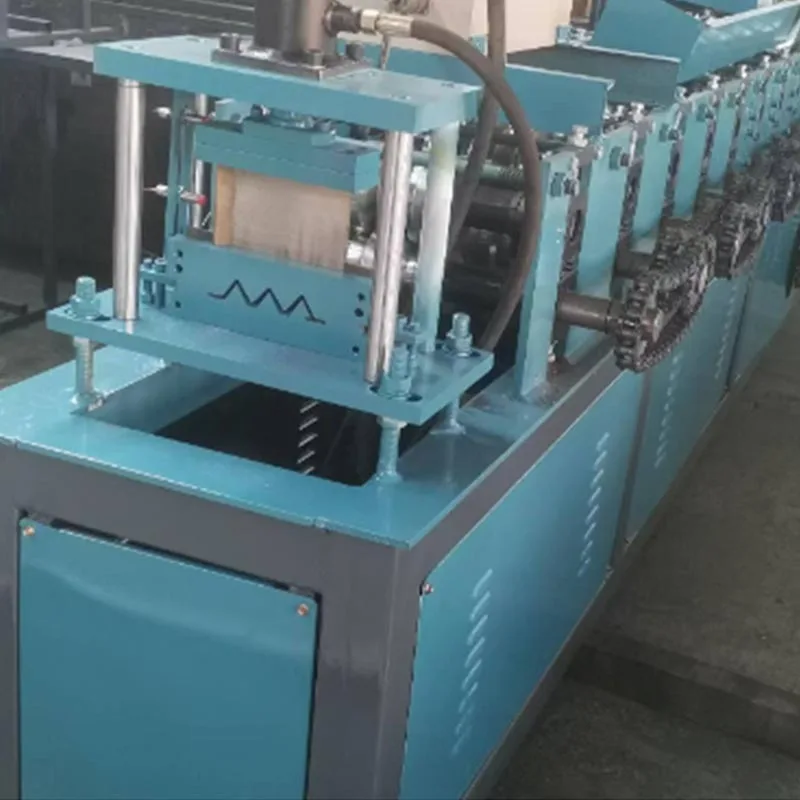
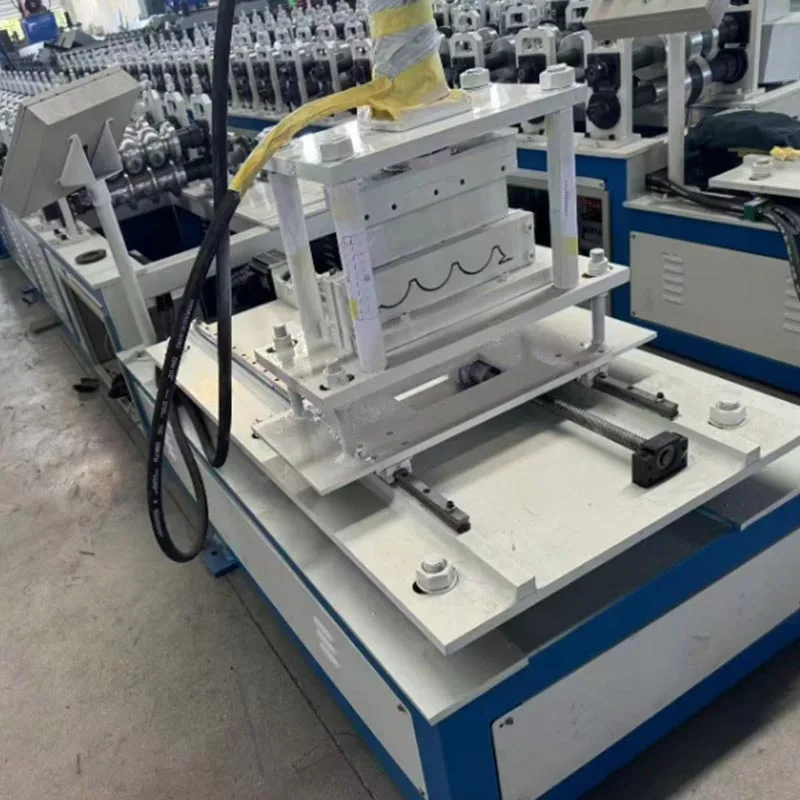
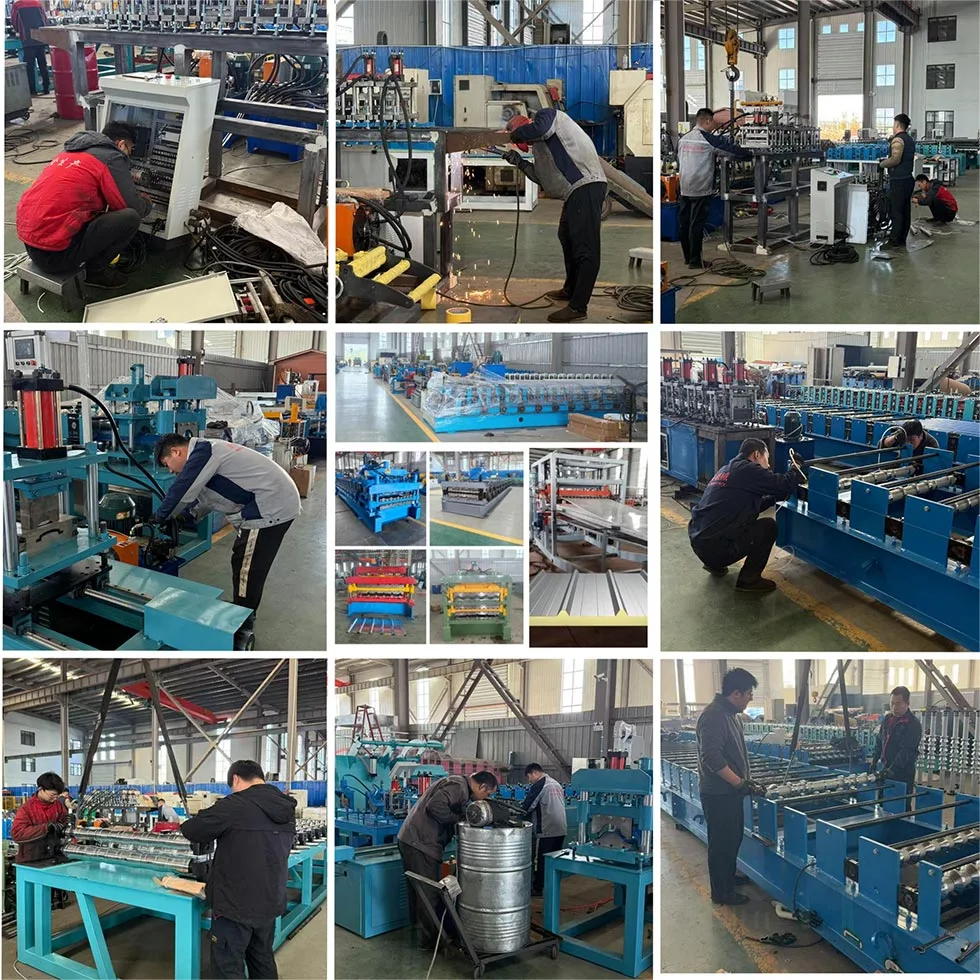
این دستگاه شکل دهی رول سرد بشقاب فولادی تبلیغاتی برای فرم دهی رول سرد طراحی شده است. این یک قطعه تخصصی از تجهیزات صنعتی است. هدف آن تولید انبوه صفحات گاست فولادی است. این صفحات به عنوان صفحات اتصال یا صفحات ناخن نیز شناخته می شوند. آنها اجزای ضروری در صنعت ساختمان هستند. آنها عمدتاً برای اتصال عناصر چوبی استفاده می شوند. این باعث ایجاد ساختارهای قوی و پایدار می شود.
دستگاه شکل دهی رول سرد بشقاب فولادی تبلیغاتی، نوار فولادی مسطح و مارپیچ را به گیره تمام شده تبدیل می کند.
بشقاب ها این کار را از طریق فرآیند تشکیل سرد انجام می دهد. این یک فرآیند بسیار کارآمد و دقیق است. ستون فقرات است
ساخت خرپا و قاب مدرن. با این ماشین، تولید
به ثبات می رسد. همچنین سرعت و کیفیت بالایی پیدا می کند.
موارد استفاده اولیه و کاربردها
خروجی دستگاه شکلدهی رول سرد بشقاب فولادی تبلیغاتی در چندین بخش حیاتی است.
ساخت خرپا سقف و کف: این کاربرد اصلی است. در اینجا، صفحات گوست به تک تک چوب ها می پیوندند
اعضا آنها با هم یک چارچوب مثلثی قوی ایجاد می کنند. این چارچوب به طور موثر وزن را توزیع می کند،
ارائه پشتیبانی حیاتی برای سقف و کف آنها کف را تقویت می کنند. آنها یک جزء کلیدی در همه انواع هستند
ساختمان ها
ساخت اسکلت چوبی: در قاب های چوبی بزرگ برای ساختمان ها و پل ها از صفحات چسبنده سنگین استفاده می شود. این بشقاب ها
تیرها و تیرها را به هم وصل کنید. آنها ساختارهای قوی و اغلب از نظر زیبایی شناختی ایجاد می کنند.
سازه های چوبی پیش ساخته: ظهور خانه های پیش ساخته و مدولار به این فناوری متکی است. صفحات گاست اجازه می دهد
برای مونتاژ سریع و دقیق پانل های دیواری، کاست های کف، و بخش های سقف در یک محیط کارخانه.
تولید پالت: پالت های سنگین گاهی اوقات از صفحات گاست استفاده می کنند. آنها گوشه ها و مفاصل را تقویت می کنند. این
ظرفیت باربری و طول عمر پالت را افزایش می دهد.
مبلمان و نازک کاری: مبلمان با استحکام بالا، مانند قفسه های تجاری یا میزهای کار، ممکن است از روکش کوچکتر استفاده کنند.
صفحات برای تقویت
پارامترهای فنی متعارف
مشخصات دستگاه شکلدهی رول سرد بشقاب فولادی تبلتی میتواند بسته به نیاز سازنده و مشتری متفاوت باشد.
با این حال، پارامترهای استاندارد تصویر واضحی از قابلیت های آن ارائه می دهند.
مواد پردازش:
نوع: نوار فولادی کم کربن و نورد سرد (SPCC، Q235) یا فولاد گالوانیزه.
ضخامت معمول: 0.8 میلی متر تا 2.0 میلی متر. برخی از مدل های سنگین تا 3.0 میلی متر را تحمل می کنند.
عرض سیم پیچ: به طور معمول از 100 میلی متر تا 400 میلی متر. این بستگی به اندازه نهایی صفحه دارد.
ظرفیت تولید
سرعت شکل دهی: 15 تا 40 متر در دقیقه. این به معنی تعداد زیادی بشقاب در دقیقه است.
خروجی تولید: می تواند هزاران بشقاب در هر شیفت تولید کند. این بستگی به اندازه و سرعت صفحه دارد.
ایستگاه شکل گیری
تعداد رول ها: معمولا بین 10 تا 20 ست رول فرم دهنده. تعداد بستگی به طرح بشقاب دارد
پیچیدگی
مواد رول: فولاد کروم با کربن بالا (GCr15) یا فولاد ابزار آلیاژی. اینها سخت شده و به آینه تبدیل می شوند
تمام کردن این امر دوام و سطح صاف روی محصول را تضمین می کند.
سیستم درایو
قدرت: موتور اصلی معمولاً 7.5 کیلو وات تا 15 کیلووات است. این گشتاور لازم را فراهم می کند.
گیربکس: گیربکس های سخت شده که توسط یک محور محرک سنگین متصل می شوند. این تضمین می کند که همه ایستگاه ها به طور کامل بچرخند
همگام سازی
سیستم کنترل
نوع: کنترل کننده منطقی قابل برنامه ریزی (PLC) با صفحه لمسی رابط انسان و ماشین (HMI).
عملکردها: کنترل سرعت، شمارش تولید، عیب یابی و نظارت بر سیستم.
سیستم پانچ
روش: یک واحد پانچ هیدرولیک یا مکانیکی با دقت بالا. در خط رول فرمینگ ادغام شده است.
عملکرد: دندان های ناخن و هر گونه سوراخ لازم را در صفحه ایجاد می کند. این الگو با استفاده از پانچ سفارشی می شود
و می میرند.
سیستم برش
نوع: سیستم قطع پرواز هیدرولیک یا سروو.
عملکرد: این پروفیل به طور مداوم شکل گرفته را به طول های فردی دقیق برش می دهد. طول برش است
قابل برنامه ریزی روی HMI
مزایا و ویژگی های این دستگاه چیست؟
این دستگاه مزایای قابل توجهی نسبت به روش های تولید قدیمی مانند پانچ دستی یا
ترمز فشاری تک ایستگاهی
راندمان تولید بالا: این یک فرآیند مداوم است. دستگاه بدون وقفه پیچ می زند، فرم می دهد، مشت می زند و برش می دهد. این
منجر به خروجی عظیم می شود. این به طور چشمگیری از هر روش دستی یا نیمه اتوماتیک پیشی می گیرد.
قوام و کیفیت برتر: این فرآیند یکنواختی را در هر بشقاب گوست تضمین می کند. دقت را تضمین می کند
شکل، ارتفاع دندان و ابعاد. خطای انسانی از بین می رود. در نهایت، این قوی تر و قابل اعتماد تر می شود
سازه ها
عملکرد کاملاً خودکار: پس از راه اندازی و تغذیه با مواد کویل، دستگاه به طور خودکار کار می کند. ایجاب می کند
حداقل مداخله اپراتور به طور معمول، یک اپراتور می تواند چندین ماشین را مدیریت کند. این باعث صرفه جویی در هزینه های نیروی کار می شود.
صرفه جویی در مواد: استفاده از نوار فولادی سیم پیچ بسیار کارآمد است. در مقایسه با برش، قراضه بسیار کمی تولید می کند
از ورق فلزی این فرآیند برای به حداقل رساندن ضایعات بهینه شده است. این باعث کاهش هزینه های مواد اولیه می شود.
هزینه عملیاتی کم: دستگاه شکل دهی رول سرد بشقاب فولادی تبلیغاتی دارای انرژی الکتریکی است. دارد
تعداد کمی از قطعات مصرفی علاوه بر روغن کاری گاه به گاه. دوام بالای آن به معنای عمر طولانی و کم است
هزینه های تعمیر و نگهداری در واحد تولید شده
انعطافپذیری و سفارشیسازی: دستگاه برای مشخصات صفحه خاصی طراحی شده است. با این حال، می توان آن را تطبیق داد. توسط
با تغییر رول های شکل دهنده می توان اشکال مختلفی ساخت. با تعویض ست پانچ و قالب طرح های جدیدی ایجاد می شود
ممکن است. این به تولیدکنندگان انعطاف پذیری برای ارائه خدمات به بازارهای مختلف می دهد.
افزایش ایمنی محل کار: این فرآیند کاملاً بسته و خودکار است. شکل دهی و پانچ با سرعت بالا هستند
کاملا خودکار اپراتورها از نظر فیزیکی از این مراحل خطرناک جدا هستند. با طراحی، این جدایی فیزیکی
خطر تصادفات و جراحات را به شدت کاهش می دهد.
توضیحات دقیق ماشین و اجزای سازنده
ماشین یک سیستم یکپارچه است. چندین کلید را ترکیب می کند
اجزاء
1. دیکویلر و واحد تغذیه
این نقطه شروع است. سیم پیچ سنگین نوار فولادی را نگه می دارد. دستگاه از یک سنبه برای نگه داشتن ایمن استفاده می کند
سیم پیچ سپس یک مکانیسم پرداخت، نوار فلزی را باز می کند. روند صاف و سازگار است. یک دستگاه کششی است
نیز استفاده می شود. این تضمین می کند که سیم پیچ هرگز به طور غیرقابل کنترل باز نمی شود.
2. راهنمای ورود و دستگاه سطح بندی
نوار فولادی از سیم پیچ ممکن است دارای پیچ یا خم های جزئی باشد. این بخش نوار را به داخل دستگاه هدایت می کند. آن را
اغلب دارای مجموعه ای از غلتک های تسطیح است. این غلتک ها نوار را صاف می کنند. این تضمین می کند که یک ماده کاملاً صاف وارد شود
بخش شکل دهی این برای کیفیت محصول نهایی بسیار مهم است.
3. Roll Forming Station اصلی
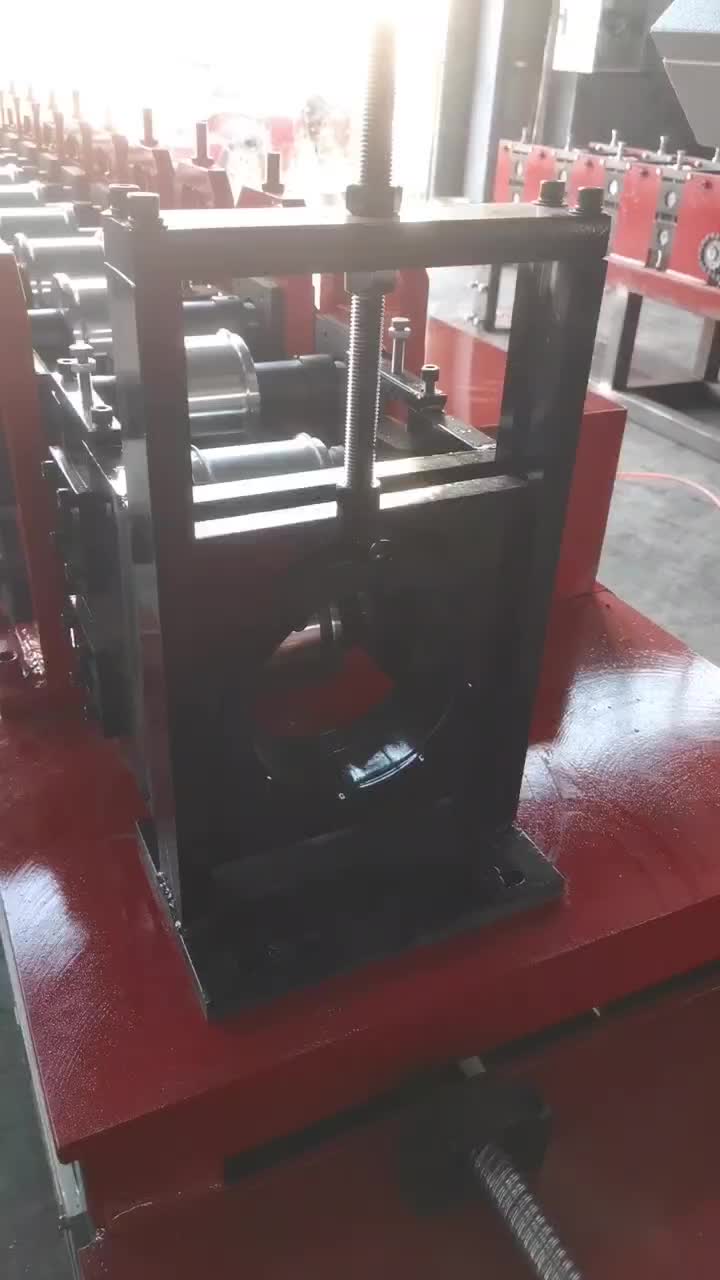
این بخش قلب دستگاه است. یک سری استند است. هر پایه دارای غلتک های بالایی و پایینی دقیق است. را
پروفیل غلتکی در هر ایستگاه تغییر می کند. نوار فلزی به تدریج به شکل نهایی و پیچیده خود خم می شود.
4. یکپارچه پانچ واحد
این واحد که در داخل یا درست بعد از ایستگاه های شکل دهی قرار دارد، ویژگی های تعیین کننده صفحه را ایجاد می کند. یک هیدرولیک
پاور پک یک سر پانچ را به حرکت در می آورد. یک ست پانچ و قالب سفارشی طراحی شده استفاده می شود. در یک یا چند ضربه مشت می زند
از الگوی دندان های ناخن تیز و بیرون زده و هر سوراخ بزرگ استفاده کنید. همگام سازی با حرکت
نوار دقیق است
5. سیستم قطع پرواز سروو:
پروفیل شکل گرفته و پانچ شده در حال حاضر یک روبان پیوسته است. سیستم قطع بر روی این پروفیل متحرک گیره می کند. آن را
به طور همزمان با نمایه حرکت می کند. سپس یک تیغه هیدرولیک یا سروو رانده برش را انجام می دهد. تمیز است و
بدون فرز طول از قبل تنظیم شده است. پس از این، گیره آزاد می شود. سپس واحد برش به حالت اولیه خود باز می گردد
موقعیت این اقدام برش "پرواز" تضمین می کند که تولید هرگز کند نمی شود.
6. کابینت کنترل و پنل HMI
PLC به عنوان مغز دستگاه عمل می کند. هر حرکتی را هماهنگ می کند. موتور محرک، واحد پانچ و قطع
سیستم همه در هماهنگی کامل کار می کنند. آنها دقیقاً دستورات آن را دنبال می کنند.
صفحه نمایش لمسی HMI به عنوان رابط کنترل مرکزی عمل می کند. از طریق آن، اپراتورها تمام تنظیمات تولید را وارد می کنند،
دستگاه را روشن یا متوقف کنید و سیستم را برای هر گونه خطای احتمالی کنترل کنید.
7. نقاله خروجی
یک نوار نقاله کوتاه یا میز انباشته صفحات تمام شده را دریافت می کند. این امکان جمع آوری منظم را فراهم می کند. از ایجاد توده ها جلوگیری می کند
از شکل گیری همچنین از محصولات نهایی در برابر آسیب در خروجی محافظت می کند.
فرآیند گردش کار تولید
کل عملیات یک چرخه پیوسته است. برای حداکثر بهره وری ساده شده است.
مرحله 1: بارگیری
یک اپراتور یک سیم پیچ فولادی جدید را روی دیکویلر بار می کند. انتهای اصلی نوار سپس رزوه می شود. تغذیه می شود
از طریق راهنمای ورود وارد اولین مجموعه رول های فرم دهی می شود.
مرحله 2: راه اندازی و برنامه نویسی
اپراتور جزئیات کار را در صفحه HMI وارد می کند. این شامل مقدار تولید می شود. همچنین شامل
طول برش مورد نیاز برای صفحات
مرحله 3: شروع فرآیند شکل گیری
موتور محرک اصلی شروع به کار می کند. نوار فولادی را از سیم پیچ بیرون می کشد. نوار از راهنمای ورودی عبور می کند. هست
صاف شده و برای شکل دادن آماده می شود.
مرحله 4: شکل گیری پیشرونده شکل
نوار وارد اولین پایه تشکیل دهنده می شود. رول ها یک خم اولیه و ملایم ایجاد می کنند. سپس به جایگاه دوم منتقل می شود.
رول ها شکل را بیشتر اصلاح می کنند. این فرآیند در هر ایستگاه تکرار می شود. فلز مسطح به تدریج تبدیل می شود.
پروفیل صفحه گوست نهایی را می گیرد. این مواد کشیده و نازک نمی شود.
مرحله 5: مشت زدن همزمان
نیمرخ نیمه تشکیل شده به واحد پانچ می رسد. این دستگاه یک ضربه پانچ قدرتمند را همگام می کند. صدها
دندان های ناخن در یک عمل پانچ می شوند. این در حالی اتفاق می افتد که مواد در حال حرکت هستند.
مرحله 6: برش دقیق
پروفیل کاملاً شکل گرفته و پانچ شده به ناحیه برش حرکت می کند. سیستم قطع پرواز بر روی آن گیره می کند. آن را
دقیقاً با سرعت پروفایل مطابقت دارد. سپس یک برش دقیق و مربعی ایجاد می کند. یک بشقاب پشتی تمام شده روی آن میافتد
نوار نقاله خروجی
مرحله 7: تکرار و جمع آوری
دستگاه به کار خود ادامه می دهد. بشقاب های یکسان را یکی پس از دیگری می سازد. صفحات تمام شده به انتهای آن حرکت می کنند
خط آنها برای جمع آوری آماده هستند. سپس بشقاب ها برای بسته بندی آماده می شوند. آنها مستقیماً به خرپا ارسال می شوند
تولید کنندگان
دستگاه رول سرد بشقاب فولادی تبلیغاتی یک شاهکار مهندسی صنایع است. آن را
یک سیم پیچ ساده از فولاد را تبدیل می کند. این یک جزء حیاتی ساخت و ساز می شود. این با بی همتا به دست می آید
سرعت دقت فوق العاده ای را ارائه می دهد. با کارایی قابل توجهی عمل می کند.
برای هر سازنده خرپا یا قاب چوبی، این دستگاه چیزی بیش از یک دارایی است. اساسی است
لازمه رقابت ماندن تولید کانکتورهای ساختاری ایمن و قابل اعتماد را تضمین می کند. آن را
همچنین تضمین می کند که مقرون به صرفه هستند. این اتصالات ضروری هستند - آنها به معنای واقعی کلمه به ساخت دنیای ما کمک می کنند.
برای به دست آوردن اطلاعات قیمت و پروژه ماشین آلات رول فرمینگ، ساندویچ پانل، لوازم جانبی ماشین رول فرمینگ، استعلام به Parfu ارسال کنید. ما پاسخگویی را ظرف 24 ساعت تضمین می کنیم.
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید.سیاست حفظ حریم خصوصی